en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 16,2026
Que sont les rubans d'épissage et pourquoi sont-ils importants
Dans la transformation du papier, l'impression, la production de films et d'autres processus rouleau à rouleau, le changement d'un rouleau de matériau peut interrompre la production si le rouleau suivant ne peut pas être assemblé rapidement et en toute sécurité. Le ruban de jonction permet de relier la fin d'un rouleau au début d'un autre, permettant ainsi au matériau de continuer tout au long de la chaîne de production avec moins d'interruptions. Cependant, un ruban qui fonctionne bien sur le papier peut ne pas donner les mêmes résultats sur un film plastique, un support couché ou d'autres surfaces difficiles.
Choisir le bon ruban de jonction implique bien plus que comparer la force d’adhésion. Le matériau à assembler, la méthode d'épissage, la vitesse de la ligne et les conditions ultérieures du processus de production affectent tous le résultat. Comprendre ces facteurs aide les fabricants à réduire les échecs d'épissure, à éviter le gaspillage de matériaux inutile et à sélectionner une bande adaptée à leurs besoins opérationnels réels.
Le ruban de jonction est un ruban adhésif conçu pour joindre deux sections d'un matériau continu, le plus souvent lorsqu'un rouleau est épuisé et qu'un autre doit être introduit. Il est largement utilisé dans les processus de fabrication où le papier, le film, le papier aluminium, les étiquettes ou d'autres matériaux flexibles sont fournis en rouleaux.
Contrairement au ruban à usage général, le ruban de raccordement est sélectionné pour les exigences d'une opération d'assemblage particulière. Certaines applications nécessitent une liaison immédiate afin qu'un nouveau rouleau puisse être connecté sans arrêter la ligne. D'autres ont besoin d'un joint fin et discret qui traversera l'équipement en aval sans perturber le matériau ou le produit fini.
Un ruban de jonction typique se compose d'un support ou d'un support, d'une couche adhésive et, si nécessaire, d'une doublure antiadhésive. Certains produits utilisent une construction double face pour joindre deux surfaces, tandis que d'autres sont conçus pour fixer l'extrémité d'un nouveau rouleau au matériau situé en dessous. La construction varie en fonction de l'épissure prévue et des matériaux impliqués.
Le comportement adhésif est particulièrement important. Le ruban doit établir un contact fiable avec le substrat, développer une puissance de maintien suffisante et rester stable dans les conditions rencontrées lors du traitement. Un ruban à forte adhérence sur du papier ordinaire peut se comporter différemment sur un film à faible énergie de surface ou sur un matériau fortement couché. C'est pourquoi le substrat et la méthode de production doivent être identifiés avant de sélectionner un produit.
Dans la fabrication roll-to-roll, les changements de matériaux font partie intégrante de la production. Sans une méthode d'épissage efficace, les opérateurs devront peut-être arrêter l'équipement, retirer le matériau restant, enfiler le nouveau rouleau dans la ligne et redémarrer le processus. Ces étapes prennent du temps et peuvent augmenter les rebuts, en particulier lorsque la ligne nécessite un contrôle minutieux de la tension ou un positionnement précis du matériau.
Le bon ruban de jonction peut contribuer à rendre les changements de rouleaux plus efficaces en créant une connexion fiable entre le matériau sortant et entrant. Dans des applications appropriées, l'épissure peut passer par le processus de production sans nécessiter une longue interruption. Le bénéfice réel dépend de l'équipement, de la méthode d'assemblage et de la compatibilité du ruban avec le matériau.
Une épissure ratée peut avoir des conséquences au-delà de l’interruption immédiate. Si le joint se sépare sous tension, le matériau lâche peut s'enrouler autour des rouleaux, déclencher un arrêt de la ligne ou obliger les opérateurs à retirer les sections endommagées avant de redémarrer. Un ruban inadapté peut également laisser des résidus d'adhésif, créer un joint trop épais ou interférer avec l'impression, le revêtement, le laminage ou d'autres opérations de finition.
Pour les fabricants, le ruban de jonction est donc un composant du processus plutôt qu'un simple consommable. Ses performances affectent la manutention des matériaux, la stabilité de la production et la qualité du produit fini. Choisir un produit approprié dès le début peut permettre d’éviter des problèmes récurrents difficiles à résoudre par le seul réglage de l’équipement.
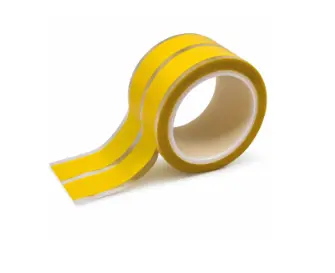
Les rubans d'épissage sont disponibles dans différentes constructions pour s'adapter à divers substrats et méthodes d'assemblage. Le moyen le plus utile de les distinguer est de considérer la manière dont la bande est construite, le matériau à assembler et ce qu'il advient de l'épissure après son entrée en production.
Le ruban de jonction simple face est doté d'un adhésif sur un côté du support. Selon sa conception, il peut être utilisé pour fixer une extrémité du matériau, renforcer un joint ou créer une épissure dans laquelle l'adhésif entre en contact avec des surfaces spécifiques.
Le ruban de jonction double face comporte un adhésif sur les deux côtés de son support ou utilise une construction de transfert sans support conventionnel. Il peut joindre deux surfaces directement et est souvent envisagé lorsque le joint doit rester compact ou lorsque la conception de l'épissure nécessite un contact adhésif des deux côtés.
Aucune des deux constructions n’est universellement meilleure. L'option correcte dépend du fait que l'épissure est un joint bout à bout, un chevauchement ou un autre agencement, ainsi que de l'épaisseur et des caractéristiques de surface du matériau. Pour une ligne de production avec un dégagement restreint, l’épaisseur du joint peut être tout aussi importante que la puissance de maintien.
Le ruban de jonction du papier est utilisé dans la conversion du papier, l'impression et les opérations connexes où les rouleaux de papier doivent être assemblés pendant la production. Selon le processus, le ruban peut devoir adhérer à du papier couché ou non couché, résister à la tension de la ligne ou passer par un équipement de conversion ultérieur.
Les qualités de papier peuvent différer considérablement en termes de texture de surface, de revêtement, de porosité et de niveaux de poussière. Ces différences affectent la façon dont un adhésif entre en contact avec la surface. Un ruban qui fonctionne de manière fiable sur un grade doit donc être testé avant d'être introduit dans un autre, en particulier lorsque la vitesse de production ou le traitement du papier change.
Certaines applications de traitement du papier nécessitent également du ruban de jonction repulpable. Ces produits sont destinés à des procédés spécifiques de recyclage ou de repulpage du papier, où l'épissure doit être compatible avec le système de valorisation prévu. La repulpabilité doit être confirmée par rapport aux exigences du processus concerné plutôt que supposée du fait qu'une bande est utilisée sur du papier.
Le ruban de jonction de film est utilisé pour assembler des matériaux flexibles tels que des films plastiques et d'autres matériaux en bande traités en rouleaux. Les applications peuvent inclure l’emballage flexible, le revêtement, le laminage et la conversion.
Les surfaces de film peuvent être plus difficiles à coller que le papier, en particulier lorsque le matériau a une faible énergie de surface ou subit un traitement antiadhésif. L'épaisseur du film, les additifs de surface, les revêtements et les conditions de traitement peuvent tous influencer l'adhérence. Dans ces situations, il est peu probable que le choix d’une bande basé uniquement sur ses performances sur papier constitue une base de sélection fiable.
La bande doit également être adaptée à la prochaine étape de production. Une épissure qui tient pendant la manipulation du rouleau peut toujours ne pas convenir si elle crée une épaisseur excessive, laisse des résidus ou ne peut pas résister à la température et à la tension rencontrées plus tard dans la ligne.
Une épissure volante joint un nouveau rouleau à la bande en cours pendant que la ligne de production continue de fonctionner. Il est utilisé dans les applications où l'arrêt de la ligne à chaque changement de rouleau serait peu pratique ou coûteux. L'agencement des bandes et des épissures doit fonctionner avec le mécanisme d'assemblage de l'équipement, la vitesse de la bande et les caractéristiques du matériau.
Le ruban d'épissure volant n'est pas simplement une version plus résistante du ruban d'épissure ordinaire. Le joint peut devoir se former rapidement et de manière fiable dans des conditions étroitement contrôlées. Selon l'application, l'épissure peut également devoir rester sécurisée lors de l'accélération, des changements de tension ou du contact avec les rouleaux en aval.
Les fabricants doivent confirmer qu'un produit est conçu pour la méthode d'épissure volante spécifique utilisée. Une bande destinée à un raccordement manuel ou stationnaire ne doit pas être considérée comme adaptée à un processus automatique à grande vitesse.
Le ruban de jonction est utilisé partout où des matériaux flexibles sont fournis en rouleaux et doivent rester connectés tout au long de la production. Les exigences varient selon le secteur, l'application constitue donc souvent un meilleur point de départ que la seule catégorie de bandes.
Dans la fabrication et l'impression du papier, le ruban de jonction relie les rouleaux de papier pendant l'impression, la conversion et la finition. Les considérations clés peuvent inclure l'adhésion au support enduit ou non, l'épaisseur du joint, la vitesse de la ligne et la compatibilité avec les processus en aval. Pour le papier destiné au recyclage, le fabricant devra peut-être également vérifier si une solution repulpable est requise.
Dans le domaine de l'emballage flexible et de la transformation de films, le ruban doit adhérer de manière fiable à la surface réelle du film. Le polyéthylène, le polypropylène, le polyester et les structures laminées peuvent avoir des exigences d'adhérence différentes, de sorte qu'un produit adapté à un film ne doit pas automatiquement être utilisé sur un autre. L’épissure doit également tolérer les conditions de tension et de manutention de la chaîne de production.
Lors des opérations de revêtement et de stratification, le joint peut passer par des zones chauffées, des rouleaux ou d'autres étapes de traitement. Ici, les questions pertinentes incluent si l'adhésif peut résister à la température réelle du processus, si l'épissure restera sécurisée sous tension et si le ruban pourrait affecter le revêtement ou la surface finie.
Lors de la transformation d'étiquettes et de supports antiadhésifs, une épissure peut devoir passer par un équipement qui traite des matériaux relativement fins à grande vitesse. L'épaisseur du joint, les caractéristiques de démoulage et le risque de transfert d'adhésif peuvent devenir importants en fonction de la construction et de l'étape de production suivante.
Dans toutes ces applications, le même principe s'applique : le ruban doit être compatible à la fois avec le matériau à assembler et avec le processus qui suit l'épissure.
Le moyen le plus fiable de sélectionner le ruban de jonction est de commencer par les conditions de production, puis d'adapter la construction et les propriétés adhésives du ruban à ces exigences. Un produit qui fonctionne bien dans une opération manuelle à basse vitesse peut ne pas convenir à l'épissage automatique à des vitesses plus élevées.
Commencez par identifier le matériau exact à assembler. Déterminez s'il s'agit de papier, de papier couché, d'un film plastique, d'une feuille d'aluminium, d'un stratifié ou d'un autre substrat flexible. Les traitements de surface, les revêtements, la poussière, l'humidité et les agents de démoulage peuvent affecter l'adhérence même lorsque deux matériaux semblent similaires.
Si le matériau change entre les cycles de production, testez le ruban sur chaque qualité pertinente plutôt que de vous fier au résultat d'un seul échantillon. Ceci est particulièrement important lors du déplacement entre du papier couché et non couché ou entre des films ayant des propriétés de surface différentes.
Déterminez si le joint sera réalisé manuellement, lors d'un changement de rouleau stationnaire ou via un système d'épissure volante. La méthode influence la rapidité avec laquelle l'adhésif doit adhérer, la façon dont le joint est positionné et l'intensité des contraintes mécaniques qu'il subit.
La vitesse de ligne à elle seule ne détermine pas quelle bande fonctionnera, mais elle aide à définir les exigences de performances. Pour les applications à grande vitesse, la bande doit être compatible avec la géométrie d'épissure et la séquence de fonctionnement de l'équipement. Les essais doivent refléter la vitesse de production réelle dans la mesure du possible.
L'épissure peut être confrontée à de la chaleur, à une tension variable de la bande, à la pression des rouleaux ou à d'autres conditions après la formation du joint initial. Revoyez l’ensemble du processus plutôt que de vous concentrer uniquement sur la température ou la tension au moment de l’application.
Par exemple, un ruban peut adhérer avec succès à température ambiante mais perdre son pouvoir de rétention lorsqu'il est exposé à une étape de revêtement chauffée. Dans un autre procédé, la principale préoccupation peut être de savoir si le joint peut passer à travers les rouleaux sans soulever ou transférer l'adhésif. Les propriétés requises doivent être définies par les conditions réelles de production.
Une épissure peut rester fermement fixée tout en causant des problèmes si le joint est trop épais pour l'équipement ou crée un défaut dans le matériau fini. Lorsque l'épissure traverse des espaces étroits ou des étapes de finition sensibles, vérifiez la construction complète du joint plutôt que de considérer uniquement l'épaisseur du ruban.
Les exigences en matière d'élimination et de résidus dépendent également de l'application. Certains processus permettent à l'épissure de traverser la ligne et d'être jetée plus tard, tandis que d'autres sont sensibles au transfert d'adhésif ou à la contamination. Confirmez ce qui arrive au joint à la fin du processus avant de choisir un ruban.
Les résultats d’adhésion en laboratoire sont utiles, mais ils ne prédisent pas toujours les performances sur une chaîne de production en fonctionnement. Avant une utilisation à grande échelle, testez le ruban sur le substrat prévu en utilisant la configuration d'épissure réelle. Le cas échéant, incluez la vitesse de fonctionnement, la température, la tension de la bande et l'équipement en aval dans l'évaluation.
Enregistrez si l'épissure reste sécurisée, si le joint traverse l'équipement en douceur et si des résidus, un soulèvement ou des dommages matériels se produisent. Si le processus est sujet à des variations, répétez l’essai sur des lots de matériaux et des conditions de fonctionnement représentatifs. Cela fournit une base de sélection plus solide que de s’appuyer sur un seul test manuel réussi.
Les échecs d’épissage résultent souvent d’une inadéquation entre le ruban et le processus plutôt que de la seule force d’adhésion.
Une cause fréquente est une mauvaise compatibilité du substrat. Le papier poussiéreux, les surfaces couchées, les films à faible énergie de surface et les matériaux soumis à des traitements antiadhésifs peuvent nécessiter des performances adhésives différentes. Si le ruban ne parvient pas à établir un contact suffisant avec la surface, le joint peut échouer même si le ruban fonctionne bien sur un substrat différent.
Un autre problème est une conception d’épissure inadaptée. Une bande peut être appropriée pour un chevauchement stationnaire, mais échoue lorsqu'elle est utilisée dans un processus qui nécessite une fine épissure bout à bout ou une épissure volante à grande vitesse. La géométrie du joint, la précision du placement et la façon dont l'âme est tendue affectent tous la charge appliquée à la connexion.
Des conditions d'application incorrectes peuvent également réduire la fiabilité. Une pression incohérente, une contamination, des plis ou un mauvais alignement peuvent empêcher l'adhésif d'établir un contact complet. La température et l'humidité peuvent affecter davantage le ruban ou le substrat, en fonction des matériaux impliqués.
Enfin, l'épissure peut être exposée à des conditions dépassant la plage de fonctionnement prévue de la bande. La chaleur, les changements de tension, le contact avec les rouleaux ou un traitement ultérieur peuvent révéler des faiblesses qui n'étaient pas apparentes immédiatement après l'application. Lorsqu'une défaillance se produit, il est utile d'examiner où et quand le joint s'est séparé, à quoi l'adhésif est resté attaché et si la défaillance s'est produite avant ou après un processus en aval.
Une étude structurée du substrat, de la conception de l'épissure, de la méthode d'application et des conditions de fonctionnement est généralement plus efficace que le simple passage à un ruban décrit comme ayant une adhérence plus élevée.
Le bon ruban d'épissage dépend du matériau, de la manière dont le joint est formé et des conditions auxquelles l'épissure doit résister. Le papier, le film et d'autres matériaux alimentés en rouleaux ont des caractéristiques de surface différentes, tandis que l'épissure manuelle et l'épissure volante à grande vitesse imposent des exigences différentes en matière d'adhésif et de conception des joints.
Pour les équipes d'achats et les ingénieurs de production, le point de départ le plus utile est une description claire de l'application : type de substrat, méthode d'épissage, vitesse de ligne, température de fonctionnement et toute exigence en matière d'épaisseur de joint, de retrait ou de repulpabilité. Une fois ces détails établis, il devient plus facile de comparer les produits appropriés et de valider les performances avant de passer à la production régulière.
Jantape fournit des solutions de ruban adhésif pour les applications industrielles, y compris les applications d'épissage impliquant du papier et du cuir. Lors de l'évaluation d'un produit approprié, les fabricants doivent confirmer les options de construction et d'adhésif disponibles par rapport à leurs exigences spécifiques en matière de matériaux et de processus. Une épissure bien adaptée peut aider à maintenir la continuité de la production, à réduire les interruptions évitables et à prendre en charge une manutention plus cohérente des matériaux.