en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 23,2026
Types of Masking Tape and Their Industrial Applications
Masking tape is used to protect selected areas of a component while paint, coatings, heat, chemicals, or other manufacturing processes are applied. The tape must stay in place long enough to do its job, prevent unwanted material from reaching the covered surface, and come off without damaging the finished part. In production, these requirements matter just as much as the tape’s initial adhesion.
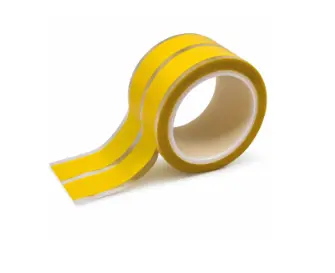
The main types of masking tape differ in their backing materials, adhesive systems, flexibility, and resistance to process conditions. Crepe paper tape is widely used for general painting, while polyester (PET) tape is suited to applications that need dimensional stability and a more controlled masking edge. Polyimide tape is often selected for electronics manufacturing and heat-intensive processes. Fine line tape, meanwhile, is designed around the need for precise paint boundaries and curved lines.
These categories are not mutually exclusive. A high-temperature masking tape may use polyester or polyimide backing, for example, while fine line masking tape describes a particular masking function rather than one specific material. Choosing the right product means looking at the complete tape construction and the process it must withstand.
Crepe paper masking tape is a familiar choice for painting, refinishing, and general surface protection. Its flexible backing follows contours more easily than many rigid film tapes, and most versions can be torn by hand. These features make it convenient for covering edges, irregular shapes, and areas that need to be masked quickly.
In industrial painting, paper masking tape is commonly used to separate colors, protect adjacent surfaces, and define areas that should remain unpainted. It can also be useful during assembly and finishing operations where the masking task is relatively straightforward.
However, paper masking tapes vary considerably in their adhesive formulation, backing strength, temperature resistance, and removal behavior. A tape that works well for room-temperature painting may not withstand an oven-curing process. Likewise, a general-purpose product may not provide the edge control needed for a fine decorative finish.
Before selecting a paper tape, check:
Surface compatibility: The adhesive must bond adequately to the actual substrate, including painted metal, plastic, or other finished surfaces.
Process conditions: Confirm the allowable temperature and exposure time if the part will be heated.
Removal requirements: The tape should come off at the intended stage without tearing excessively, leaving adhesive, or lifting the underlying finish.
Crepe paper tape is often a practical option when flexibility and ease of application matter more than dimensional stability. For demanding thermal or precision applications, a film-backed tape may be a better fit.
Polyester (PET) masking tape is used when the masking material needs to maintain its shape and provide a consistent edge during processing. Compared with crepe paper, PET film generally offers better dimensional stability and a smoother backing. These characteristics can be valuable when masking narrow areas, repeated patterns, or components that require controlled surface treatment.
PET masking tape is used in industrial painting, coating, precision masking, and selected high-temperature processes. Its performance depends on the entire construction, not just the polyester backing. Adhesive chemistry, tape thickness, backing treatment, and the target substrate all influence whether the tape stays in place and removes cleanly.
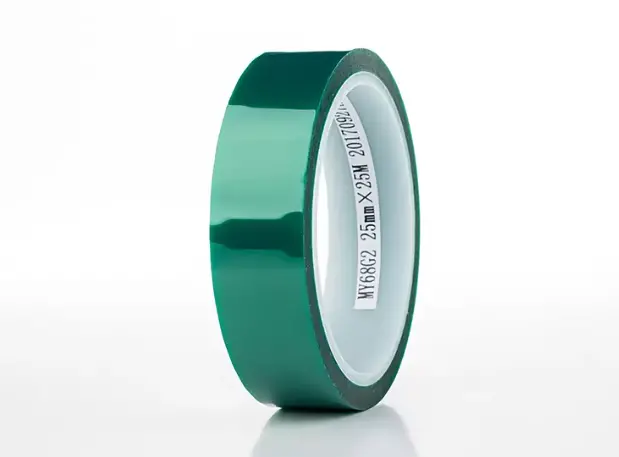
For example, Jantape's PET masking tape MY68G2 is designed for temporary masking, color separation, and surface protection in applications including high-temperature spraying and precision electronic soldering. The product's stated temperature rating applies to that specific tape and should not be treated as a universal limit for PET masking tapes.
PET film is not always the best choice for highly irregular surfaces. A relatively stiff film may be less able to follow tight curves or uneven contours than a conformable paper tape. If the edge needs to turn sharply around a component, test the tape for lifting and paint seepage before approving it for production.
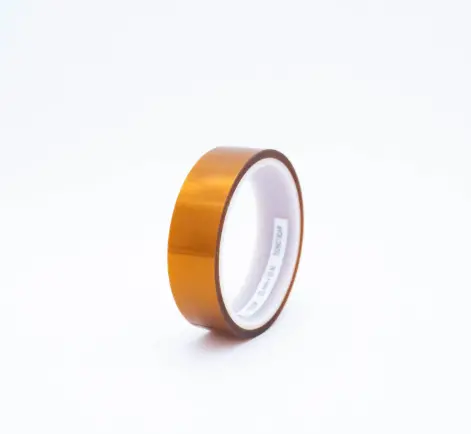
Polyimide masking tape is widely used in electronics manufacturing and other applications that require a thin, stable backing under elevated temperatures. It is often found in PCB assembly, soldering operations, electrical insulation, and processes where selected areas must remain protected during heating.
Its suitability comes from the combination of the polyimide film and the adhesive system. The backing alone does not determine the tape's maximum operating temperature, electrical properties, or removal performance. Two products made with polyimide film can behave differently when exposed to the same process.
For electronics manufacturers, the key question is not simply whether a tape is labeled heat-resistant. The tape must remain securely positioned during the required heating cycle, protect the intended area, and release without leaving adhesive on contacts, components, or finished surfaces. Where electrical insulation is part of the application, the relevant insulation specifications also need to be verified.
A few checks are especially important:
Confirmez la température maximale et le temps d'exposition autorisé pour la bande sélectionnée.
Vérifiez si le ruban est compatible avec le substrat, le processus de soudure et les éventuels agents de nettoyage utilisés par la suite.
Vérifier le comportement de retrait après chauffage, car un produit qui s'enlève facilement avant le traitement peut se comporter différemment après exposition thermique.
Le ruban de masquage en polyimide est souvent un bon candidat pour les travaux électroniques à forte intensité thermique, mais le choix final doit être basé sur les conditions réelles du processus plutôt que sur le seul matériau de support.
Le ruban de masquage à lignes fines est conçu pour créer des limites de peinture nettes, notamment des rayures étroites, des contours incurvés et des finitions multicolores. Il est couramment utilisé dans la finition automobile, la peinture de composants, le revêtement décoratif et les applications où l'apparence du bord fini est importante.
Contrairement au ruban de masquage général, le ruban à lignes fines est sélectionné principalement pour sa capacité à suivre un chemin défini et à maintenir la qualité des bords. Un ruban qui adhère fortement à un panneau plat peut toujours se soulever selon une courbe serrée, permettant à la peinture de s'infiltrer en dessous. Une rigidité excessive peut également rendre difficile la reproduction cohérente de la même ligne sur plusieurs pièces.
Lorsque vous comparez des rubans de masquage à lignes fines, considérez :
Conformabilité : le ruban peut-il suivre les courbes requises sans se froisser ni rebondir ?
Contrôle des bords : empêche-t-il la peinture de couler sous le ruban dans les conditions réelles d'application ?
Retrait : peut-il être retiré au bon moment sans endommager la finition ni laisser de résidus ?
Pour les formes complexes, la technique d'application est importante, tout comme le choix du ruban adhésif. Étirer excessivement le ruban autour d’une courbe peut créer une tension qui encourage le levage. L'appliquer sans plis et appuyer constamment sur le bord de masquage permet d'obtenir un résultat plus fiable.
Le ruban à lignes fines ne remplace pas tous les types de ruban de masquage. Il est souvent utilisé avec des matériaux de masquage plus larges, qui couvrent la zone environnante tandis que le ruban à lignes fines définit la limite précise de la peinture.
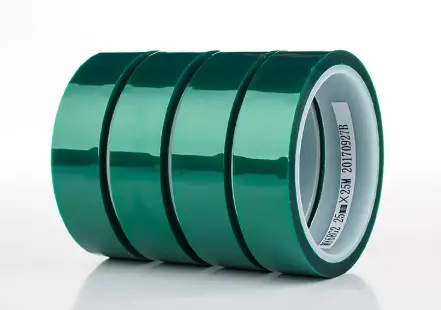
Le ruban de masquage haute température est destiné aux processus dans lesquels les matériaux de masquage ordinaires peuvent ramollir, rétrécir, perdre leur adhérence ou laisser des résidus après chauffage. Les applications incluent la cuisson de la peinture, les opérations de revêtement sélectionnées et les processus de fabrication qui exposent les composants à des températures élevées pendant une période définie.
« Haute température » décrit une exigence de performance plutôt qu'un seul matériau de support. Les rubans en papier, PET et polyimide peuvent tous être développés pour des applications liées à la chaleur, mais ils n'ont pas de limites de performances interchangeables. La formulation adhésive est particulièrement importante car elle doit conserver un pouvoir de maintien suffisant pendant le traitement tout en permettant un retrait propre par la suite.
Une cote de température n’est utile que lorsqu’elle reflète les conditions réelles d’utilisation. La température maximale, le temps de séjour, les taux de chauffage et de refroidissement ainsi que le nombre de cycles peuvent tous affecter le résultat. Un ruban qui résiste à une brève exposition peut ne pas fonctionner aussi bien lors d'une cuisson plus longue ou de cycles de chauffage répétés.
Pour une utilisation en production, vérifiez les informations suivantes avant d'approuver une bande :
La température nominale et la durée d'exposition correspondante.
Si la classification s'applique à une exposition continue ou à une condition de test spécifique.
La température de retrait recommandée et les éventuelles restrictions de réutilisation ou de cycles répétés.
Le comportement attendu sur le substrat réel après le processus de chauffage complet.
Un essai contrôlé est particulièrement utile lorsque la pièce présente une finition coûteuse ou lorsque des résidus d'adhésif pourraient interrompre une opération en aval.
La même bande peut fonctionner correctement dans un processus et échouer dans un autre. Un point de départ utile consiste à identifier ce que l’opération de masquage doit empêcher, combien de temps le ruban doit rester en place et dans quel état doit se trouver la surface lorsque le ruban est retiré.
Lors de la peinture, du ruban de masquage sépare les zones enduites et non enduites et protège les surfaces qui doivent rester intactes. La finition automobile peut nécessiter des transitions de couleurs nettes, des rayures décoratives étroites ou un masquage autour des contours complexes de la carrosserie. Les pièces industrielles peuvent plutôt nécessiter des positions de masquage reproductibles sur de grands lots de production.
Le ruban doit résister au soulèvement dans les conditions d'application de peinture sélectionnées tout en empêchant le revêtement d'atteindre les zones protégées. Pour les conceptions courbes, la conformabilité et le contrôle des bords sont particulièrement importants. Pour les grandes surfaces planes, une application efficace et un retrait fiable peuvent nécessiter plus de poids.
Le bon produit dépend également du processus de revêtement et de séchage. L’exposition aux solvants, l’accumulation de peinture sur les bords, le temps de séchage et tout chauffage ultérieur peuvent affecter le résultat. Un test réussi doit évaluer le bord de peinture fini et le processus de retrait, et pas seulement si le ruban adhère initialement.
Les processus électroniques peuvent nécessiter un masquage lors du soudage, du revêtement ou d'autres opérations à forte intensité thermique. Dans ces applications, le choix du ruban peut affecter bien plus que l'apparence de la surface : des résidus d'adhésif ou un bord du ruban mal placé peuvent interférer avec les contacts électriques, l'assemblage des composants ou un traitement ultérieur.
Le ruban polyimide est généralement envisagé pour les travaux électroniques à haute température, tandis que les rubans PET peuvent convenir à d'autres tâches de masquage de précision lorsque leurs propriétés adhésives et thermiques répondent aux exigences du processus. Le choix approprié dépend de l'exposition à la température, des besoins d'isolation, de la géométrie des composants et de la propreté requise après le retrait.
Les fabricants doivent également déterminer si le ruban sera appliqué sur des matériaux nus, des masques de soudure, des surfaces enduites ou des composants délicats. Une adhérence adéquate sur une surface peut être trop agressive ou trop faible sur une autre.
Les opérations de finition des métaux peuvent impliquer la peinture, le revêtement, la galvanoplastie ou d'autres traitements dans lesquels certaines zones doivent rester non traitées. Le matériau de masquage doit protéger la surface prévue sans soulever ni laisser passer le milieu de traitement sous le bord.
La compatibilité chimique devient importante lorsque le ruban entre en contact avec des solutions de traitement, des agents de nettoyage ou des solvants. La stabilité dimensionnelle et l'étanchéité des bords peuvent également être importantes lorsque la zone protégée présente des tolérances strictes. Pour le ruban de masquage pour le revêtement en poudre et la galvanoplastie , la sélection doit tenir compte des conditions spécifiques du processus, car les deux applications imposent des exigences différentes en matière de résistance à la température, de compatibilité chimique et de protection des bords.
Le choix doit être validé par rapport au cycle de traitement réel plutôt que basé sur une affirmation générale selon laquelle un ruban convient à la finition des métaux.
| Application industrielle | Principal défi du masquage | Propriétés à évaluer |
|---|---|---|
| Peinture industrielle générale | Protéger les zones adjacentes et maintenir la limite de peinture | Adhérence, conformabilité, scellement des bords, retrait propre |
| Peinture bicolore automobile | Reproduire des lignes étroites et des contours courbes | Définition des ridules, souplesse, résistance au soulèvement |
| Revêtement haute température | Maintien de la position grâce au chauffage et au refroidissement | Température nominale, temps d'exposition, stabilité de l'adhésif, résidus |
| Traitement de l'électronique et des PCB | Protéger les zones sensibles lors d’opérations thermiques ou d’assemblage | Performance thermique, exigences d'isolation le cas échéant, propreté des adhésifs |
| Finition des métaux et traitement de surface | Empêcher les fluides de traitement d'atteindre les zones protégées | Compatibilité chimique, scellement des bords, adhérence au support, stabilité dimensionnelle |
Ce sont des priorités de sélection plutôt que des garanties. La combinaison de propriétés requise dépend du processus spécifique, du substrat et de la construction du ruban.
Une sélection fiable commence par les conditions de fabrication et non par le nom du produit. Avant de demander des échantillons ou de comparer les spécifications, définissez la surface à masquer, les conditions que subira le ruban et le résultat requis après le retrait.
L'adhérence peut changer considérablement entre le métal nu, le métal peint, le plastique, le verre et les surfaces revêtues. La texture de la surface, la contamination, les revêtements antiadhésifs et l'âge d'une finition existante peuvent tous influencer les performances d'un ruban.
Un ruban avec une adhérence initiale élevée n’est pas nécessairement la meilleure option. Si l'adhésif adhère de manière trop agressive à un revêtement délicat, son retrait peut provoquer un décollement ou des dommages. Si l'adhérence est trop faible, le ruban peut bouger pendant la pulvérisation ou permettre au matériau de s'infiltrer en dessous.
Testez le ruban sur le substrat réel autant que possible. Incluez la préparation de surface utilisée en production, car un échantillon appliqué sur un panneau de laboratoire propre peut ne pas se comporter de la même manière sur un composant de production.
Pour les processus chauffés, enregistrez une température supérieure à la température maximale. La bande peut subir une augmentation rapide de la température, un maintien prolongé, un refroidissement ou plusieurs cycles. Chaque étape peut affecter l’adhérence et les résidus.
Examinez les conditions spécifiées par le fabricant et confirmez si la note reflète la durée d'exposition et la méthode de traitement que vous avez l'intention d'utiliser. Ne présumez pas que deux bandes ayant la même température maximale indiquée fonctionneront aussi bien en production.
Le résultat de masquage requis doit déterminer la manière dont la bande est évaluée. La protection générale de la surface peut permettre une marge plus large, tandis qu'une limite de peinture visible ou une zone de traitement définie avec précision nécessite un contrôle des bords plus cohérent.
La révocation mérite également une attention particulière dès le début du processus de sélection. Tenez compte du moment où le ruban sera retiré, si la pièce sera chaude ou froide, combien de temps l'adhésif sera resté sur la surface et si la finition est sensible à la traction ou au pelage. L'élimination sans résidus doit être vérifiée dans ces conditions plutôt que supposée à partir d'une description du produit.
Avant de mettre une bande en production régulière, effectuez un test contrôlé en utilisant le substrat, les paramètres de processus et la méthode de retrait prévus. Dans la mesure du possible, comparez les bandes candidates dans les mêmes conditions afin que les résultats soient significatifs.
Une liste de contrôle de validation pratique comprend :
Qualité du masquage : vérifiez les bavures de peinture, les espaces entre les bords, les rides et les mouvements pendant le traitement.
Résistance du processus : Vérifiez que la bande reste intacte et correctement positionnée tout au long de l'exposition complète.
Performance de retrait : recherchez les résidus d'adhésif, les déchirures, les dommages de surface ou le soulèvement du revêtement sous-jacent.
Répétabilité : testez plusieurs pièces et, le cas échéant, plusieurs rouleaux de ruban adhésif ou lots de production.
Ajustement de la production : tenez compte de la vitesse d’application, des difficultés de manipulation, des déchets et du temps nécessaire pour nettoyer ou retravailler les pièces défectueuses.
Le dernier point est facile à négliger. Un ruban moins cher peut coûter globalement plus cher si les opérateurs ont besoin de plus de temps pour l'appliquer, remplacer les sections soulevées, éliminer les résidus ou réparer les finitions rejetées. Pour les acheteurs de production, la comparaison pertinente est le coût total pour obtenir un résultat acceptable, et non seulement le prix par rouleau.
Plusieurs erreurs récurrentes peuvent provoquer des échecs de masquage même lorsqu'une bande semble appropriée sur papier.
Choisir uniquement par température maximale. Une cote de température ne décrit pas entièrement les performances. Le temps d'exposition, la stabilité de l'adhésif, les conditions de refroidissement et les exigences de retrait sont également importants. Un ruban qui résiste à la chaleur mais laisse des résidus peut ne pas convenir.
Utiliser le même ruban adhésif sur chaque substrat. Le comportement d’adhésion et de retrait varie selon le matériau et la finition de la surface. Un produit qui fonctionne bien sur l'acier peut se soulever d'une surface en plastique texturée ou endommager un revêtement plus mou lors du retrait. La qualification doit refléter la gamme réelle de substrats utilisés dans la production.
Vérifier l'adhérence mais ignorer le résultat final. L'adhérence initiale n'est qu'une partie de la performance du masquage. Un ruban peut coller fermement tout en permettant à la peinture de couler sous son bord, de rétrécir pendant le chauffage ou de laisser de l'adhésif derrière lui. Les tests doivent couvrir l’ensemble du processus, de l’application à la suppression finale.
Négliger la technique d'application. Même un ruban adhésif approprié peut échouer s'il est appliqué sur une surface sale, s'il est trop tendu autour d'une courbe ou s'il est pressé de manière incohérente. Des instructions de travail claires et des méthodes d'application reproductibles aident à réduire les variations entre les opérateurs.
En supposant que toutes les bandes ayant le même support sont équivalentes. Le matériau de support est un point de départ important, mais la formulation, l’épaisseur et la construction de l’adhésif affectent également les performances. Comparez les données techniques spécifiques au produit et confirmez le résultat lors d'un essai de processus.
Le meilleur ruban de masquage est celui qui fonctionne de manière constante dans les conditions du processus prévu. Le ruban de papier crépon offre flexibilité et commodité pour de nombreuses tâches de peinture générales ; Le ruban de masquage PET peut prendre en charge un masquage plus contrôlé lorsque la stabilité dimensionnelle est importante ; et le ruban polyimide est fréquemment envisagé pour les applications électroniques à forte intensité thermique. Les rubans à lignes fines et haute température répondent à des besoins de performances spécifiques qui ne peuvent pas être jugés uniquement par le matériau de support.
Pour les acheteurs industriels, la comparaison la plus utile est basée sur la compatibilité du substrat, la qualité des bords, la température et l'exposition aux produits chimiques, ainsi que le comportement au retrait. Définissez d’abord ces exigences, puis évaluez les bandes candidates par rapport au cycle de production complet. Cette approche réduit le risque de défauts de revêtement, de résidus d'adhésif, de retouches inutiles et de résultats incohérents entre les lots.